1. Bụi gỗ trong nhà máy: đặc tính, rủi ro và yêu cầu quản lý
Bụi gỗ sinh ra gần như ở mọi công đoạn gia công: cưa, bào, phay, khoan, chà nhám, dán cạnh, đánh bóng, CNC… với dải kích thước rất rộng, từ dăm phoi thô cho tới các hạt mịn và siêu mịn khó quan sát. Trong dây chuyền MDF/HDF và ván ép, bụi còn trộn lẫn sợi gỗ, keo và tạp chất, làm thay đổi hành vi khí động của hạt trong ống. Khi không có thu gom tại nguồn, hỗn hợp bụi này nhanh chóng lan tỏa trong không khí, bám vào bề mặt gia công và thiết bị đo/điều khiển, khiến chất lượng hoàn thiện giảm, sai số tăng và chi phí bảo trì đội lên theo thời gian.
Rủi ro lớn nhất trong nhà máy gỗ là cháy nổ bụi. Mùn cưa và bụi mịn tích lũy ở nồng độ đủ cao, gặp nguồn nhiệt hoặc tia lửa trong ống gió, có thể kích hoạt quá trình cháy bùng hoặc nổ cục bộ lan truyền qua mạng ống. Thực tế vận hành trong ngành cho thấy chỉ cần một điểm ma sát quá nhiệt ở dao cụ, hay tia lửa từ công tắc, cũng đủ phát sinh sự cố nếu không có lớp bảo vệ phát hiện – dập tia lửa và cách ly nổ. Ngoài an toàn cháy nổ, môi trường làm việc còn chịu gánh nặng vệ sinh: bụi phủ kín ray trượt, bạc đạn, động cơ, gây nóng máy, kẹt hành trình và giảm tuổi thọ thiết bị.
Về tuân thủ môi trường, khí thải công nghiệp từ hệ thống xử lý bụi của nhà máy gỗ thuộc phạm vi điều chỉnh của QCVN 19:2024/BTNMT. Doanh nghiệp cần thiết kế, vận hành hệ thống để khí xả sau lọc đáp ứng yêu cầu về bụi tổng theo quy chuẩn này, đồng thời tổ chức quan trắc ống khói, kiểm soát chế độ vận hành và bảo trì theo hồ sơ thiết kế – lắp đặt. Mặc dù mức giới hạn cụ thể cho từng trường hợp phải tra trong quy chuẩn, thông điệp kỹ thuật quan trọng vẫn là: thu gom tại nguồn, lọc hạt mịn hiệu quả và vận hành ổn định là chìa khóa để đạt chuẩn một cách bền vững.
Ở góc độ tổ chức sản xuất, một hệ thống hút bụi trung tâm, thu gom đồng bộ cho nhiều máy, thường mang lại hiệu quả tốt hơn nhiều so với các máy hút đơn lẻ. Dòng khí được duy trì ổn định, quản trị vận hành (rũ bụi, xả đáy, kiểm soát ồn) thuận tiện, và dễ tích hợp các lớp an toàn (phát hiện – dập tia lửa, van xoay, cách ly nổ) hơn so với từng máy rời rạc. Điều này đặc biệt đúng tại các nhà máy quy mô lớn, vận hành nhiều ca và yêu cầu chất lượng bề mặt cao ở công đoạn chà nhám – sơn phủ.

2. Kiến trúc hệ thống hút bụi công nghiệp cho nhà máy gỗ
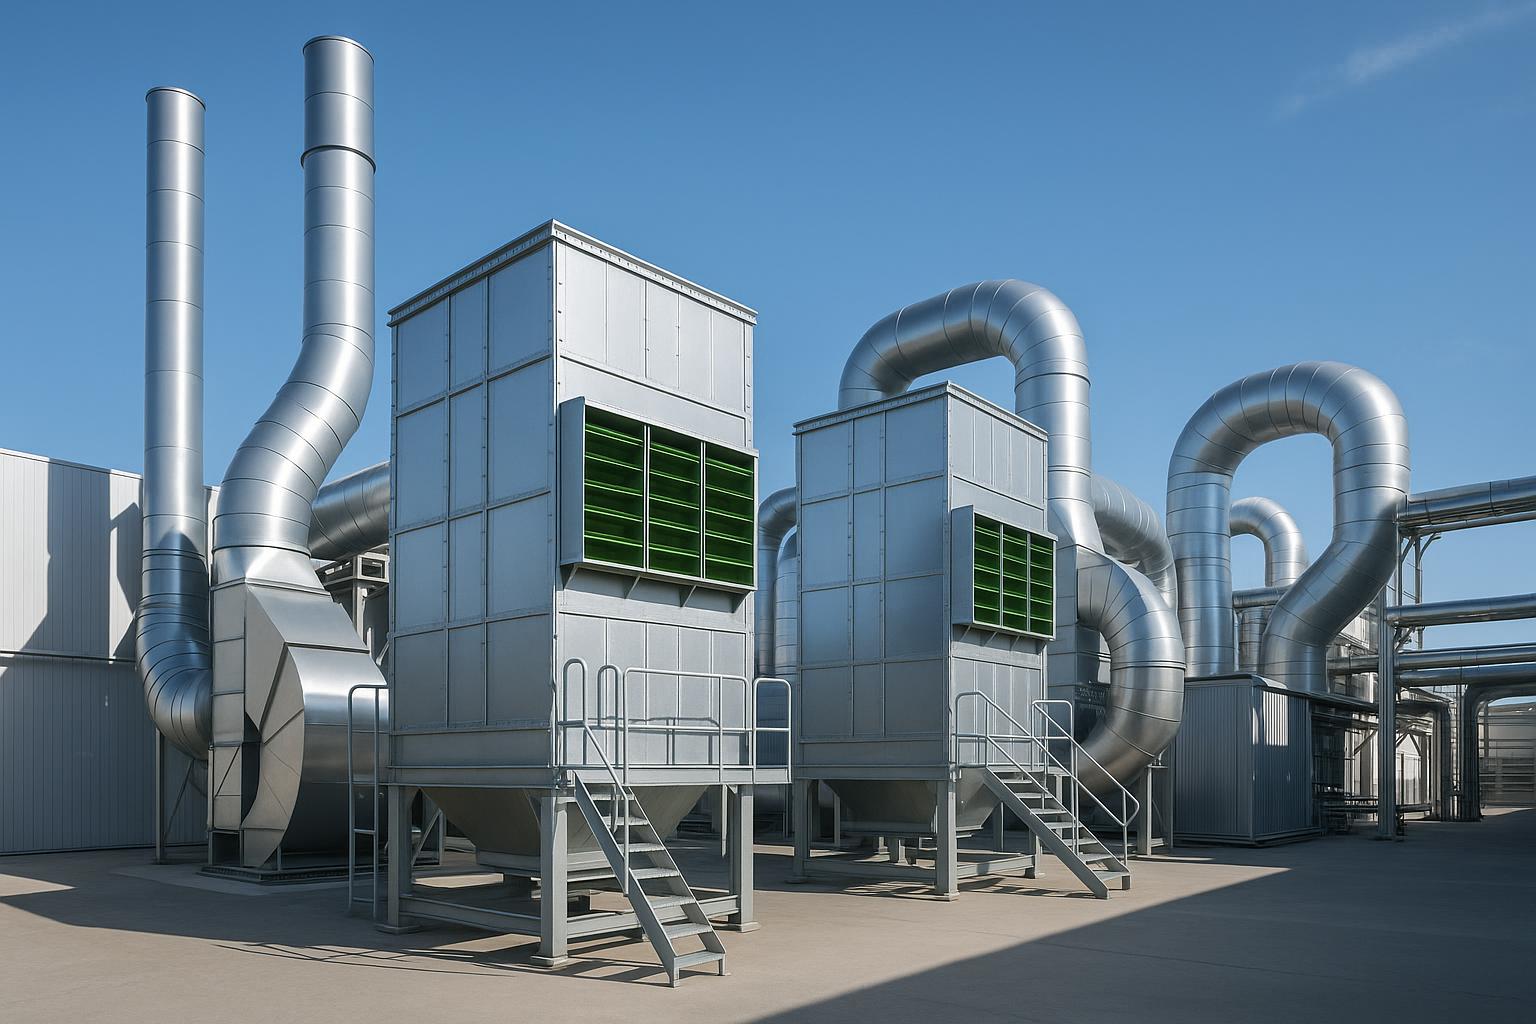
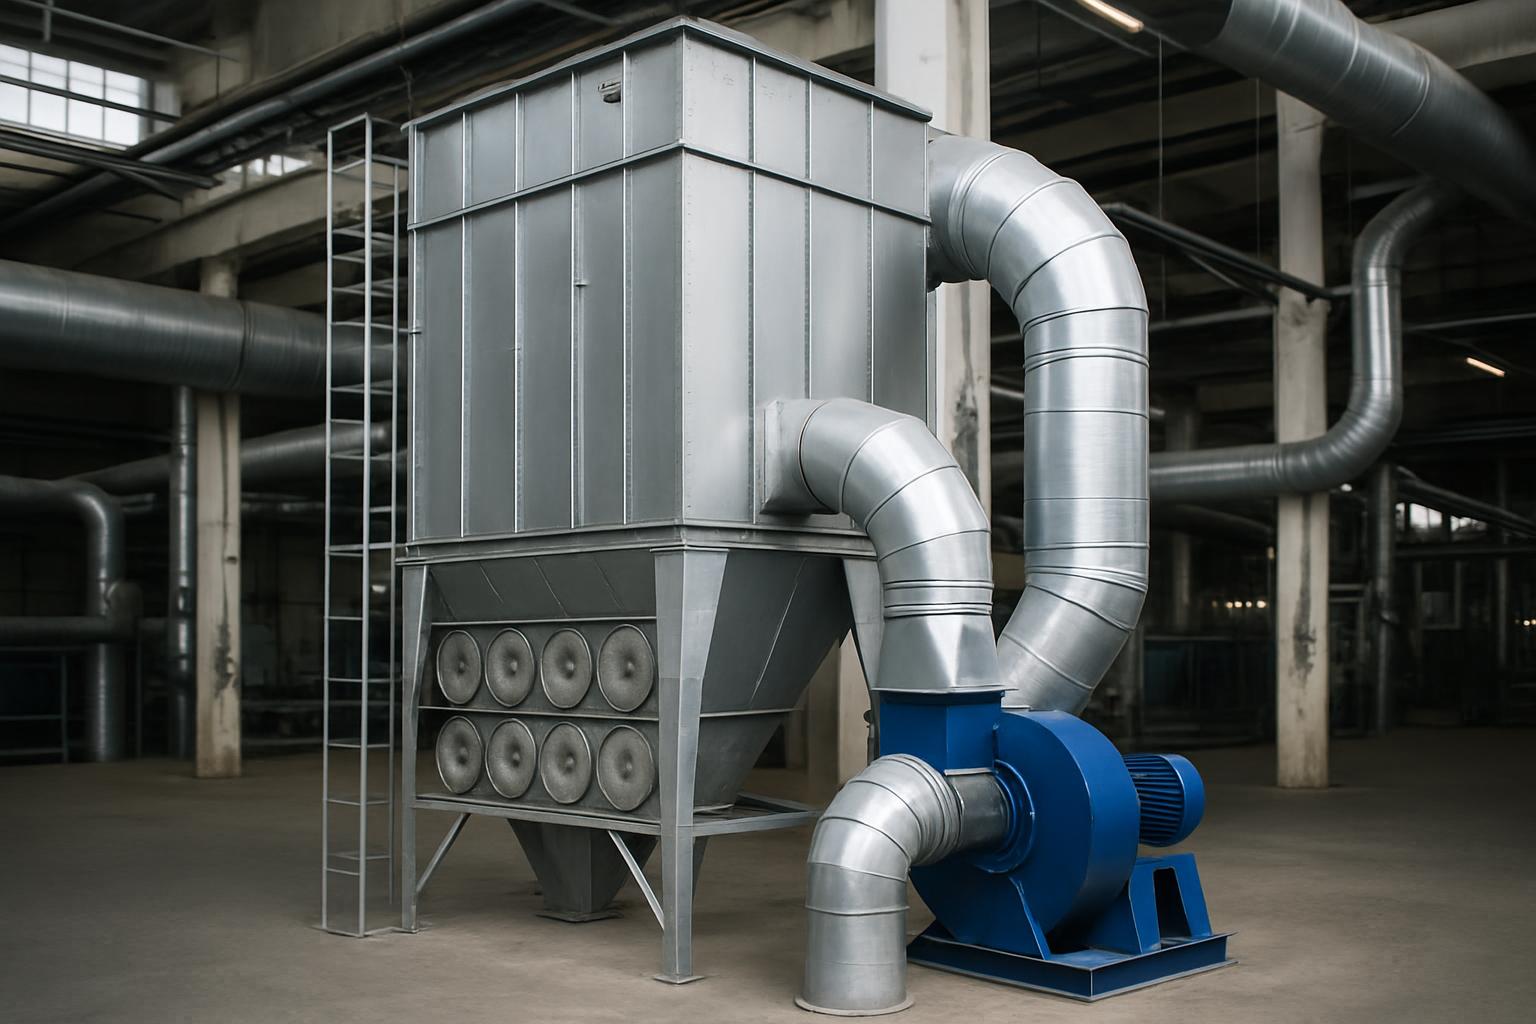
Một hệ thống hoàn chỉnh thường gồm: chụp hút tại từng điểm phát sinh, mạng ống gió, quạt ly tâm công nghiệp, cấp lọc (cyclone tách sơ bộ và/hoặc túi vải, cartridge), cơ cấu hoàn nguyên (rũ bụi) và cơ cấu thu – xả (phễu, van quay, vít tải), kèm bộ tiêu âm – ống xả. Mắt xích đầu tiên là chụp hút: thiết kế hợp hình học của từng máy giúp gia tốc dòng khí đúng nơi hạt phát sinh, hạn chế cuốn theo vật thể lớn và tránh hút dư không khí xưởng gây lãng phí năng lượng. Ở công đoạn cưa panel hay CNC, chụp cần che phủ toàn vùng cắt, bố trí khe hút dọc đường cắt để hạn chế phun phoi.
Mạng ống gió đóng vai trò “hạ tầng giao thông” cho bụi. Bố trí ống cần giảm tối đa đổi hướng gấp, chuyển cỡ đột ngột, tránh điểm tụ đọng nơi tốc độ giảm quá thấp. Các nhánh nên được cân bằng bằng van gió hoặc chụp có tiết diện điều chỉnh để đảm bảo lưu lượng phân phối hợp lý khi nhiều máy chạy đồng thời. Với môi trường bụi gỗ, lựa chọn vật liệu và bề mặt ống kháng mài mòn, hạn chế tích điện, cùng biện pháp nối đất chống tĩnh điện là lớp an toàn cơ bản.
Quạt ly tâm công nghiệp là “trái tim” tạo áp suất âm duy trì dòng khí. Lựa chọn quạt không chỉ dựa vào công suất điện mà quan trọng là cột áp và lưu lượng ở điểm làm việc, tương ứng với tổng tổn thất áp của toàn tuyến ống – lọc – phụ kiện. Theo kinh nghiệm ngành, cân bằng động cánh quạt chất lượng cao giúp độ ồn giảm đáng kể; với nhà xưởng ưu tiên sức khỏe người lao động, nên hướng tới giải pháp duy trì độ ồn làm việc dưới 80 dB (theo tư liệu tham khảo), kết hợp tiêu âm và đặt quạt ngoài khu vực thao tác để giảm ảnh hưởng tiếng ồn.
Cấp lọc là nơi quyết định thành bại về hiệu quả bắt giữ bụi mịn. Với bụi hỗn hợp và lưu lượng lớn, túi vải (bag filter) là lựa chọn phổ biến vì có diện tích lọc lớn, khả năng xử lý hạt mịn và làm việc liên tục. Ở công đoạn nhiều phoi – dăm, cyclone đặt trước để giảm tải cho túi, hạn chế mài mòn và kéo dài chu kỳ rũ bụi. Với bụi chà nhám rất mịn, lõi cartridge có thể được cân nhắc cho độ mịn cao và thay thế thuận lợi trong không gian hạn chế. Cơ cấu rũ bụi bằng khí nén giúp duy trì chênh áp ổn định, không cần dừng máy khi làm sạch túi.
3. Lựa chọn công nghệ lọc cho đặc tính bụi ngành gỗ
3.1 Cyclone tách sơ bộ
Cyclone dựa vào chuyển động xoáy để tách hạt nặng va vào thành rồi rơi xuống phễu. Trong nhà máy gỗ, nó đặc biệt hữu ích ở tuyến phoi – dăm phát sinh từ cưa, bào, phay thô, nơi lượng vật liệu lớn có thể gây quá tải hoặc làm rách vật liệu lọc nếu đi thẳng vào buồng lọc chính. Một cyclone bố trí đúng sẽ giảm đáng kể tải bụi thô vào túi vải hoặc cartridge, từ đó kéo dài chu kỳ rũ bụi, hạ sụt áp trung bình và tiết kiệm khí nén cho hệ rũ bụi.
Tuy nhiên, cyclone không phải là bộ lọc hạt mịn; ở công đoạn chà nhám – đánh bóng, hạt có kích thước nhỏ và nhẹ thường cuốn theo dòng khí thoát khỏi cyclone. Vì vậy, trong phần lớn hệ thống gỗ hiện đại, cyclone đóng vai trò tầng tiền xử lý trước buồng lọc tinh. Việc gắn cyclone đa cấp hoặc song song cần được tính theo thực tế lưu lượng/phân bố hạt, tránh lắp đặt thừa gây tăng tổn thất áp không cần thiết.
3.2 Túi vải (Bag filter) và cơ chế rũ bụi
Lọc túi vải là “chuẩn vàng” trong đa số xưởng gỗ nhờ tính linh hoạt, chịu tải cao và hiệu quả với cả bụi mịn. Không khí bụi vào buồng túi, vận tốc giảm đột ngột giúp hạt thô rơi xuống phễu, phần hạt mịn bám trên bề mặt ngoài túi và được giữ lại nhờ cơ chế lọc bề mặt. Theo tư liệu tham khảo, hệ thống túi vải công nghiệp có hiệu suất thu bụi khoảng 99% đối với hạt kích thước 0,5–1 micron, khi được vận hành đúng và rũ bụi bằng khí nén theo chu kỳ. Giá trị này phù hợp cho các công đoạn chà nhám đòi hỏi chất lượng không khí sau lọc cao để bảo vệ bề mặt sơn.
Cụm rũ bụi dùng khí nén, van điện từ và bình tích khí cho phép hoàn nguyên túi theo chu kỳ mà không cần dừng hệ thống. Bụi rũ ra rơi xuống phễu, qua van quay xả liên tục vào bao hoặc vít tải. Nếu chu kỳ rũ bụi đặt quá ngắn sẽ tăng tiêu thụ khí nén và mài mòn vật liệu lọc; quá dài thì chênh áp tăng, giảm lưu lượng hút tại chụp. Do đó, tích hợp đo chênh áp buồng lọc để điều khiển rũ bụi theo ngưỡng là thực hành nên có, giúp vừa duy trì hiệu quả lọc, vừa tiết kiệm năng lượng.
3.3 Lõi cartridge cho bụi mịn
Ở dây chuyền nhấn mạnh vào chà nhám tinh, lõi cartridge là lựa chọn cân nhắc vì có diện tích lọc/đơn vị thể tích cao, thay thế nhanh và phù hợp không gian thấp. Cấu trúc nếp gấp cho phép mật độ bề mặt lọc lớn, thích hợp khi cần gọn nhẹ nhưng vẫn xử lý tốt hạt mịn. Trong các tổ hợp lai, cartridge thường đi kèm tách sơ bộ bằng cyclone để giảm mài mòn và tránh tắc sớm bề mặt lọc do phoi.
Điểm lưu ý là cartridge nhạy cảm hơn với quá tải bụi thô và dầu/keo dính trong không khí; khi hiện diện các tác nhân này, cần bổ sung tầng sơ cấp (cyclone, lưới tách) và lựa chọn vật liệu lọc phù hợp. Chu kỳ rũ bụi bằng xung khí nén cũng cần cài đặt chặt chẽ để không làm rách nếp gấp hoặc đẩy bụi bết sâu vào cấu trúc vật liệu.
4. Bảng so sánh công nghệ lọc bụi trong nhà máy gỗ
| Giải pháp | Chức năng chính | Hiệu suất tham chiếu | Loại hạt phù hợp | Ghi chú ứng dụng |
|---|---|---|---|---|
| Cyclone | Tách sơ bộ hạt nặng bằng lực ly tâm | — | Dăm, phoi, mùn thô | Giảm tải cho cấp lọc tinh; không thay thế được lọc bụi mịn |
| Túi vải (bag filter) | Lọc bề mặt, rũ bụi bằng khí nén | ~99% ở 0,5–1 μm (theo tư liệu tham khảo) | Bụi mịn – hỗn hợp, lưu lượng lớn | Làm sạch túi tự động bằng khí nén, không cần dừng máy |
| Cartridge | Lọc bề mặt với lõi gấp, rũ bụi xung khí | — | Bụi chà nhám rất mịn, không gian hạn chế | Ưu tiên có tầng tách sơ cấp để tránh quá tải phoi |
| Tổ hợp cyclone + lọc túi | Tách thô + lọc tinh | Hiệu suất hệ thống được nhà sản xuất công bố tới 99,98% (theo tư liệu tham khảo) | Phổ biến cho xưởng gỗ quy mô vừa – lớn | Tối ưu sụt áp và tuổi thọ vật liệu lọc |
5. Thiết kế đường ống và quạt: duy trì lưu lượng ổn định, giảm ồn và tổn thất
Mục tiêu của thiết kế ống là đưa bụi về buồng lọc mà không lắng đọng trên đường đi, đồng thời giữ tổn thất áp trong phạm vi quạt có thể bù. Hình học ống nên mượt, hạn chế cút gấp; các nhánh nối cần sử dụng tê chuyển động học êm để tránh xáo trộn và cục bộ áp thấp có thể tích bụi. Tại các khu vực khó tránh đổi hướng, có thể bố trí cửa thăm để vệ sinh định kỳ. Việc cân bằng lưu lượng giữa các nhánh bằng van gió hoặc điều chỉnh tại chụp hút cho phép duy trì lực hút đồng đều khi số máy chạy thay đổi.
Lựa chọn quạt ly tâm phải căn cứ đặc tính toàn tuyến: chiều dài – số cút – cấp lọc – phụ kiện, cộng thêm dự phòng cho rũ bụi và bẩn dần của túi lọc. Khi xem xét thiết bị, đừng chỉ nhìn công suất điện; cần đối chiếu đường đặc tính lưu lượng – cột áp với điểm làm việc tính toán. Bên cạnh đó, kiểm soát tiếng ồn là yêu cầu sức khỏe nghề nghiệp; cấu trúc vỏ dày, cánh quạt cân bằng động tốt và bổ sung tiêu âm giúp môi trường làm việc êm hơn. Theo tư liệu tham khảo, duy trì độ ồn dưới 80 dB là một mốc tham chiếu hợp lý để không gây ô nhiễm tiếng ồn tại nơi làm việc.
Các kết nối ống – quạt – buồng lọc cần kín khít để tránh rò rỉ hút khí phụ, gây sụt lưu lượng tại chụp. Hệ treo ống chắc chắn giảm rung truyền vào kết cấu nhà xưởng. Với hệ thống lớn, bố trí quạt và buồng lọc ngoài nhà xưởng có mái che sẽ giảm ồn khu vực sản xuất, đồng thời thuận tiện khi bảo trì – xả bụi.
6. An toàn cháy nổ bụi: thiết kế nhiều lớp
Phòng ngừa cháy nổ trong hệ thống bụi gỗ cần tiếp cận đa lớp. Lớp đầu tiên là ngăn ngừa tia lửa: chọn dao cụ – chế độ cắt phù hợp để giảm ma sát quá nhiệt; quản lý bảo trì điện, kẹp cáp và tiếp địa để hạn chế phóng tia điện. Lớp thứ hai là phát hiện sớm: tích hợp cảm biến phát hiện tia lửa trên ống chính, kích hoạt phun dập ngay trên tuyến để triệt tiêu mầm cháy trước khi vào buồng lọc. Lớp thứ ba là cách ly hậu quả: bố trí van chặn/van cách ly nổ trên các nhánh – trước buồng lọc để ngăn lan truyền nếu sự cố xảy ra.
Ở khu vực phễu xả và kho chứa bụi, cần tránh nguồn phát nhiệt, cấm hút thuốc và bố trí thiết bị điện đạt cấp bảo vệ phù hợp. Bụi gỗ rất khô, dễ tích điện; do đó, hệ thống ống và thiết bị phải có giải pháp nối đất tin cậy, đảm bảo điện trở tiếp địa thấp để xả tĩnh điện. Cuối cùng, đào tạo vận hành: nhận biết dấu hiệu bất thường (mùi khét, rung – ồn tăng, chênh áp lọc leo thang bất thường) và quy trình ứng phó khẩn cấp phải được diễn tập định kỳ.
7. Vận hành – bảo trì: giữ hiệu suất lọc và ổn định lưu lượng
Chu kỳ rũ bụi ảnh hưởng trực tiếp đến chênh áp buồng lọc và lưu lượng hút tại chụp. Nếu hệ dùng khí nén, điều khiển rũ theo chênh áp thay vì hẹn giờ cứng thường cho hiệu quả tiết kiệm hơn, vì chỉ rũ khi cần. Theo tư liệu tham khảo, các hệ túi vải hiện đại cho phép rũ bụi tự động mà không cần dừng máy; vì vậy, lịch bảo trì tập trung vào kiểm tra van điện từ, bình tích khí, đường khí và độ kín các khoang.
Ở phần thu gom, xả bụi liên tục bằng van quay giúp tránh đầy phễu – hiện tượng có thể gây bít đường xả, trả bụi ngược vào buồng lọc. Với máy di động hoặc tổ hợp nhỏ, dung tích thùng chứa 15–25 lít, hoặc bao 100–200 lít là dải thường gặp (theo tư liệu tham khảo); cài nhắc thay bao/thùng theo ca sẽ giúp không để đầy quá mức. Ngoài ra, cần định kỳ vệ sinh các cửa thăm ống, kiểm tra mài mòn tại các cút gấp nơi phoi va đập mạnh, và thay thế vật tư lọc theo hướng dẫn nhà sản xuất.
Độ ồn tăng, rung lắc quạt, mùi khét hoặc nhiệt độ vỏ ổ bi tăng là dấu hiệu cảnh báo phải dừng kiểm tra. Bụi tích trên cánh quạt làm lệch cân bằng động khiến ồn – rung tăng; vệ sinh cánh và cân bằng lại là biện pháp bắt buộc để tránh hư hỏng ổ trục. Đối với chụp hút, định kỳ hiệu chỉnh vị trí – khe hút theo thay đổi đồ gá/thiết bị gia công giúp duy trì hiệu quả thu bụi ngay tại nguồn.
8. Tuân thủ QCVN 19:2024/BTNMT cho khí thải công nghiệp ngành gỗ
QCVN 19:2024/BTNMT là quy chuẩn áp dụng cho khí thải công nghiệp, trong đó có dòng xả từ hệ thống lọc bụi nhà máy gỗ. Khi thiết kế, cần đảm bảo khí sạch sau lọc đạt yêu cầu về bụi tổng trước khi xả ra môi trường, đồng thời sẵn sàng cho công tác quan trắc tại ống khói/điểm xả. Giá trị giới hạn cụ thể phụ thuộc đối tượng áp dụng và được tra trong quy chuẩn; do đó, giải pháp an toàn về công nghệ trong ngành gỗ vẫn là tổ hợp tách sơ bộ + lọc tinh hiệu suất cao, kèm vận hành – bảo trì chặt chẽ để giữ chênh áp và lưu lượng ổn định.
Hồ sơ bàn giao hệ thống nên bao gồm: sơ đồ P&ID, dữ liệu thiết kế lưu lượng – cột áp – sụt áp các cấp, quy trình vận hành rũ bụi, kiểm tra – bảo dưỡng định kỳ, hướng dẫn thay vật tư lọc và kế hoạch hiệu chuẩn thiết bị đo lường (áp suất, cảm biến tia lửa nếu có). Trong quá trình khai thác, doanh nghiệp nên xây dựng biểu đồ theo dõi chênh áp buồng lọc theo thời gian, gắn với lịch rũ bụi/đổi túi, để chứng minh kiểm soát ổn định khi đánh giá tuân thủ.
9. Lỗi thiết kế – vận hành thường gặp và cách khắc phục
Thứ nhất, chọn quạt theo công suất điện thay vì theo cột áp – lưu lượng cần thiết khiến điểm làm việc sai lệch; khi đó dù điện năng lớn nhưng lực hút tại chụp vẫn yếu. Khắc phục bằng cách tính đúng tổng sụt áp toàn tuyến (ống, cút, van, lọc, cyclone, phễu…) ở chế độ bất lợi và chọn quạt theo đường đặc tính tương ứng, có dự phòng cho bẩn dần và rũ bụi. Thứ hai, lắp ống với nhiều cút gấp, thu – mở đột ngột gây sụt áp cục bộ, tích bụi ở chân cút. Nên thay bằng cút bán kính lớn, côn chuyển đều và bổ sung cửa thăm tại vị trí rủi ro tích tụ.
Thứ ba, xem nhẹ tách sơ bộ, đưa phoi – dăm lớn thẳng vào buồng lọc làm rách túi hoặc tắc nghẽn nhanh. Giải pháp là bổ sung cyclone trước buồng lọc ở các tuyến công đoạn thô, đồng thời kiểm soát kích thước phoi bằng chụp hút phù hợp để không hút cả mảnh gỗ lớn. Thứ tư, cài đặt rũ bụi theo thời gian quá dày dẫn tới tiêu tốn khí nén và mài mòn vật liệu; chuyển sang điều khiển theo chênh áp sẽ hợp lý hơn. Cuối cùng, bỏ qua lớp an toàn phòng nổ như phát hiện – dập tia lửa, van cách ly, đặc biệt ở tuyến có nguồn phát tia mạnh (cưa, CNC), là rủi ro không thể chấp nhận trong vận hành dài hạn.
10. Kịch bản đầu tư và tối ưu chi phí vòng đời
Ở các xưởng nhỏ, máy hút bụi di động có thể đáp ứng được vài vị trí đơn lẻ, song chi phí vận hành lẫn vệ sinh, thay bao/thùng chứa và tiếng ồn tăng lên nhanh khi mở rộng quy mô. Ngược lại, hệ hút bụi trung tâm yêu cầu đầu tư ban đầu lớn hơn (ống gió, buồng lọc, quạt, an toàn cháy nổ), nhưng vận hành tiết kiệm hơn nhờ lưu lượng ổn định, rũ bụi tự động và bảo trì tập trung. Từ góc nhìn vòng đời, trung tâm hóa giúp giảm thời gian chết sản xuất vì sự cố, hạ chi phí nhân công vệ sinh, và chủ động đáp ứng kiểm tra định kỳ môi trường.
Các “điểm ăn tiền” trong tối ưu là: thiết kế chụp hút đúng địa hình máy, đặt cyclone đúng nơi nhiều phoi để giảm tải cho túi, lựa chọn vật liệu lọc phù hợp tính chất bụi (bụi mịn chà nhám ưu tiên cartridge/túi dệt kim, bụi hỗn hợp – lưu lượng lớn ưu tiên túi vải), và cài đặt điều khiển rũ bụi theo chênh áp. Theo tư liệu tham khảo, hệ túi vải vận hành đúng có thể đạt hiệu suất bắt giữ khoảng 99% cho dải 0,5–1 μm; trong tổ hợp tách sơ bộ + lọc tinh, hiệu suất hệ thống được công bố có thể lên tới 99,98%. Khi tổ chức xả bụi, các thùng 15–25 lít hoặc bao 100–200 lít phù hợp cho máy di động, còn hệ lớn nên tích hợp van xoay để xả liên tục, tránh dừng máy vì đầy phễu.
Môi trường âm thanh cũng là chi phí “ẩn” nếu không xử lý từ đầu. Quạt – ống – ống xả nên có giải pháp tiêu âm, tấm cách âm tại buồng lọc/quạt. Theo tư liệu tham khảo, việc duy trì độ ồn làm việc dưới 80 dB là một ngưỡng tham chiếu phù hợp trong điều kiện nhà xưởng; vượt quá, năng suất và sự thoải mái của người lao động bị ảnh hưởng, thậm chí phát sinh yêu cầu biện pháp khắc phục tốn kém hơn.
11. Kiểm chứng hiệu quả và bàn giao hệ thống
Ngay sau lắp đặt, cần tổ chức chạy thử có tải với nhiều tổ hợp máy, đo chênh áp buồng lọc, ghi nhận lưu lượng tại một số chụp đại diện, và xác nhận hoạt động của cơ cấu rũ bụi (áp lực khí nén, tuần tự van điện từ). Với hệ có cyclone, kiểm tra phân bố dòng vào/ra để tránh hiện tượng cuốn bụi trở lại. Ở phần an toàn, mô phỏng thử kịch bản kích hoạt phát hiện – dập tia lửa và tình huống cách ly để xác nhận chuỗi phản ứng đúng như thiết kế.
Hồ sơ bàn giao nên bao gồm bản vẽ lắp, hướng dẫn chi tiết từng hạng mục: làm việc của quạt, lịch bảo trì vòng bi, kế hoạch thay thế vật liệu lọc, kiểm tra van quay – vít tải – phễu, và tiêu chí đánh giá tính sẵn sàng an toàn (kiểm định cảm biến tia lửa, thử van cách ly). Doanh nghiệp nên duy trì sổ theo dõi chênh áp, lịch rũ bụi, số giờ quạt chạy, tình trạng ồn – rung, cùng nhật ký sự cố/vệ sinh ống, để phục vụ tối ưu vận hành và đáp ứng đánh giá tuân thủ môi trường theo QCVN 19:2024/BTNMT.
FAQ
-
Hệ thống lọc túi vải có đạt hiệu suất đủ cho công đoạn chà nhám không?
Có. Theo tư liệu tham khảo, lọc túi vải công nghiệp có thể đạt khoảng 99% đối với hạt kích thước 0,5–1 μm khi vận hành đúng và rũ bụi bằng khí nén. Với dây chuyền nhiều bụi mịn, có thể kết hợp tách sơ bộ và tối ưu vật liệu túi để hiệu quả ổn định hơn.
-
Tổ hợp cyclone + lọc tinh có thực sự cần thiết?
Với công đoạn sinh nhiều phoi – dăm (cưa, bào, phay), cyclone rất hữu ích để giảm tải bụi thô, hạn chế mài mòn và giúp túi lọc rũ hiệu quả. Tư liệu tham khảo cho thấy tổ hợp đúng kỹ thuật có thể đưa hiệu suất hệ thống lên mức công bố tới 99,98%.
-
Yêu cầu tiếng ồn trong xưởng nên đặt ở mức nào?
Độ ồn ảnh hưởng trực tiếp đến sức khỏe và năng suất. Thực hành tốt là hướng tới giải pháp giữ độ ồn vận hành dưới 80 dB nhờ quạt cân bằng động tốt, bố trí tiêu âm và đặt thiết bị ồn ở ngoài khu vực thao tác (theo tư liệu tham khảo).
-
Chọn máy di động hay hệ thống trung tâm cho xưởng quy mô vừa?
Máy di động phù hợp vài điểm hút đơn lẻ, nhưng khi số máy tăng, chi phí vệ sinh – thay bao và tiếng ồn trở nên đáng kể. Hệ thống trung tâm mang lại lưu lượng ổn định, rũ bụi tự động và tích hợp an toàn, thuận lợi cho tuân thủ QCVN 19:2024/BTNMT.
-
Dung tích chứa bụi nên bố trí ra sao để không phải dừng máy?
Với máy di động, thùng 15–25 lít hoặc bao 100–200 lít là dải thường gặp và dễ thao tác (theo tư liệu tham khảo). Hệ thống lớn nên tích hợp van xoay xả liên tục vào silo/bao để tránh đầy phễu gây trả bụi ngược.
-
Làm sao để đáp ứng QCVN 19:2024/BTNMT cho khí thải?
Thiết kế thu gom tại nguồn, kết hợp tách sơ bộ và lọc tinh hiệu suất cao, vận hành – rũ bụi đúng kỹ thuật là nền tảng. Doanh nghiệp cần tổ chức quan trắc ống xả theo quy định và duy trì hồ sơ vận hành – bảo trì để chứng minh kiểm soát ổn định.
Nanoen
CÔNG TY TNHH MÔI TRƯỜNG NANO THĂNG LONG
VP. Hà Nội: Số 15 TT18 Khu đô thị Văn Phú, Hà Đông, Hà Nội
VP. Cần Thơ: 661E/29, đường Võ Văn Kiệt, KV Bình Yên A, P. Long Hòa, Q. Bình Thủy, TP. Cần Thơ
VP. TP HCM: 533/12/7, đường Phạm Văn Bạch, P.15, Q. Tân Bình, TP. Hồ Chí Minh
Hotline: 0986.689.781 - 0969.054.226
Email: thanglongnanoen@gmail.com
Facebook: www.facebook.com/thanglongnanoen